eng
+86 189 6101 2359
+86 133 6521 5663
+86 138 5268 6835
De fleste skruer i rustfritt stål er ikke kuttet fra stanglager. De er kaldformet av wire med hastigheter som ville overraske mange ingeniører, deretter trådrullet, renset og inspisert. Hvert trinn etterlater et fingeravtrykk på den ferdige skruen: kornflyt, overflatefinish, gjengenøyaktighet og korrosjonsytelse. I denne artikkelen dekker ordet skrue bolter og andre gjengede festemidler. Hvis du forstår prosessen, kan du stille bedre spørsmål om delene du kjøper og forstå hvorfor to skruer med identiske dimensjoner kan oppføre seg veldig forskjellig i samme montering.
Hver skrue starter som en ståltråd, typisk 5,5 mm til 25 mm i diameter, levert i kvaliteter valgt for styrke og korrosjonsbestandighet. De vanligste austenittiske kvalitetene for festemidler i rustfritt stål er 304/304L og 316/316L. Klasse 316L inneholder molybden, som forbedrer motstanden mot klorider og syrer, noe som gjør det til det foretrukne valget for marine, kjemiske og matvareindustrien. Før forming blir stangen syltet for å fjerne avleiringer, belagt med et passende trekksmøremiddel og trukket gjennom en serie karbiddyser for å nå den nøyaktige diameteren som kreves for skruestørrelsen som lages.
Trådtrekk handler ikke bare om diameter. Den kontrollerer også volumet på emnet som skal fylle hodematrisen og trådhardheten som hodeplaten kan håndtere. En ledning som er for hard kan sprekke i kursdysen; en ledning som er for myk, fyller kanskje ikke skarpe hodehjørner. Det er derfor en produsent sjekker innkommende materialsertifikater, strekkfasthet og overflatefeil før produksjon.
Cold heading er kjernen i moderne skrueproduksjon. En lengde av trukket wire kuttes til den nøyaktige emnevekten, overføres gjennom en sekvens av dyser og treffes av slag i høy hastighet. Slaget tvinger stålet til å flyte inn i hodets form. Sekskanthoder, pannehoder, forsenkede hoder, flenser og firkantede halser kan alle formes uten å varme opp metallet. Fordi materialet flyter, følger kornstrukturen hodets kontur i stedet for å bli avbrutt av kutting. Dette er hovedårsaken til at en kaldhodeskrue er sterkere og mer pålitelig enn en maskinert skrue av samme materiale.
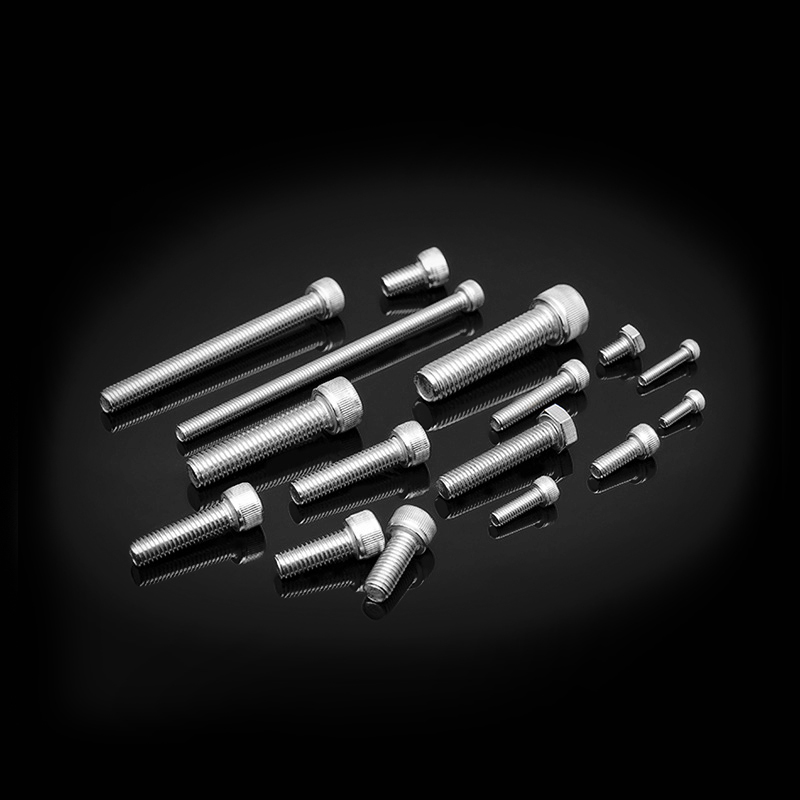
Et vanlig eksempel på et kaldformet hode er den sekskantede hodeskruen. Den innvendige sekskanthylsen er ikke brutt fra et maskinert emne; den er ekstrudert i samlehodet, noe som holder kornstrukturen kontinuerlig.
 DIN 912 rustfritt stål sekskantskruer Cold heading ekstruderer den interne sekskanthylsen, og holder kornstrukturen kontinuerlig. Egnet for mekanisk utstyrstilkoblinger som krever momentinstallasjon og sterk feste under høy belastning. Se produkt →
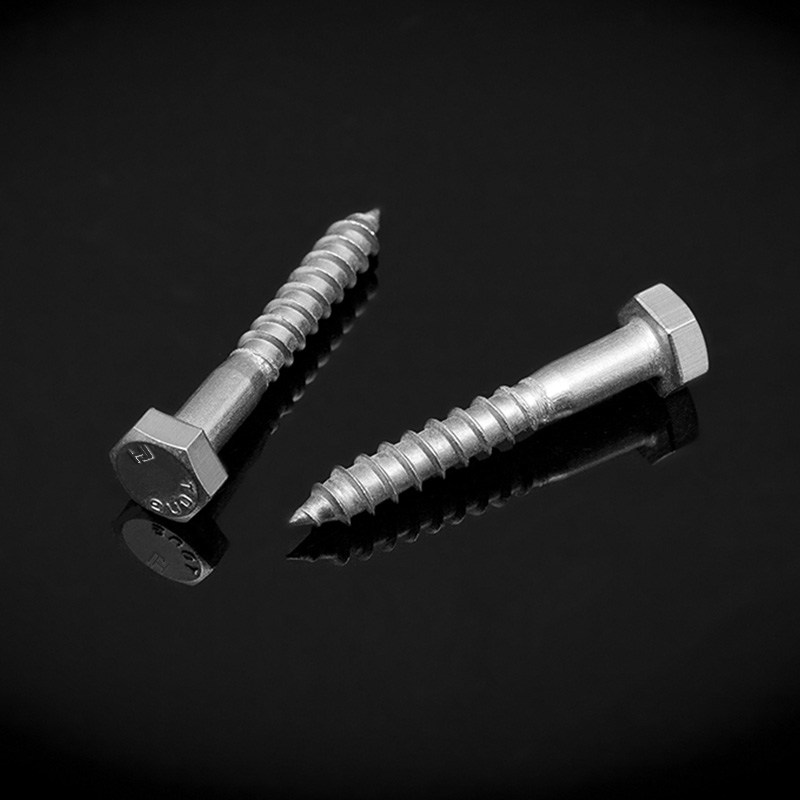
Cold heading produserer også spesielle hodeformer som sopphoder med firkantede halser, ofte brukt i tømmer og strukturelle forbindelser, og ikke-standardiserte geometrier som ikke kan kuttes økonomisk.
Etter at hodet er dannet, har emnet ingen tråder. Neste trinn er trådrulling, også kalt trådforming. Emnet klemmes mellom flate dyser eller mellom roterende sylindriske dyser hvis rygger og spor er speilbildet av den nødvendige gjengen. Når formene komprimerer stålet, presses materialet utover for å danne røttene og toppene. Det er ingen sjetonger og ingen materielle tap.
Valsede tråder har flere fordeler:
Gjengeskjæring er reservert for svært store diametre, prøver eller materialer som ikke er formbare nok til å rulle. For de fleste rustfrie skruer i størrelsene M2 til M20 er rulling standarden.
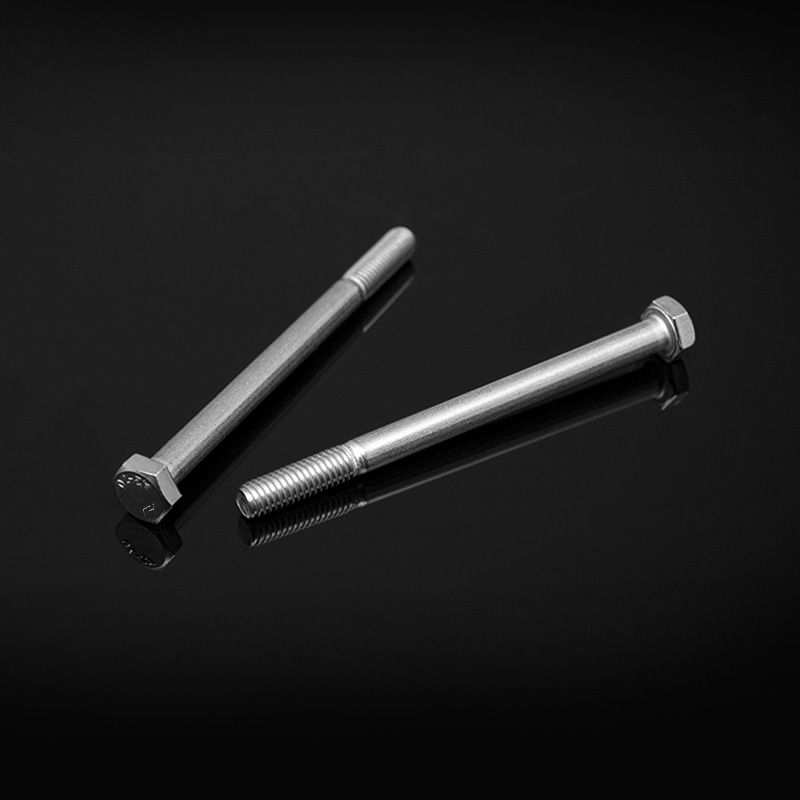
Helgjengede sekskantskruer produsert i henhold til DIN 933 er et typisk eksempel: hodet er kaldhodet og hele lengden av skaftet rulles i én omgang.
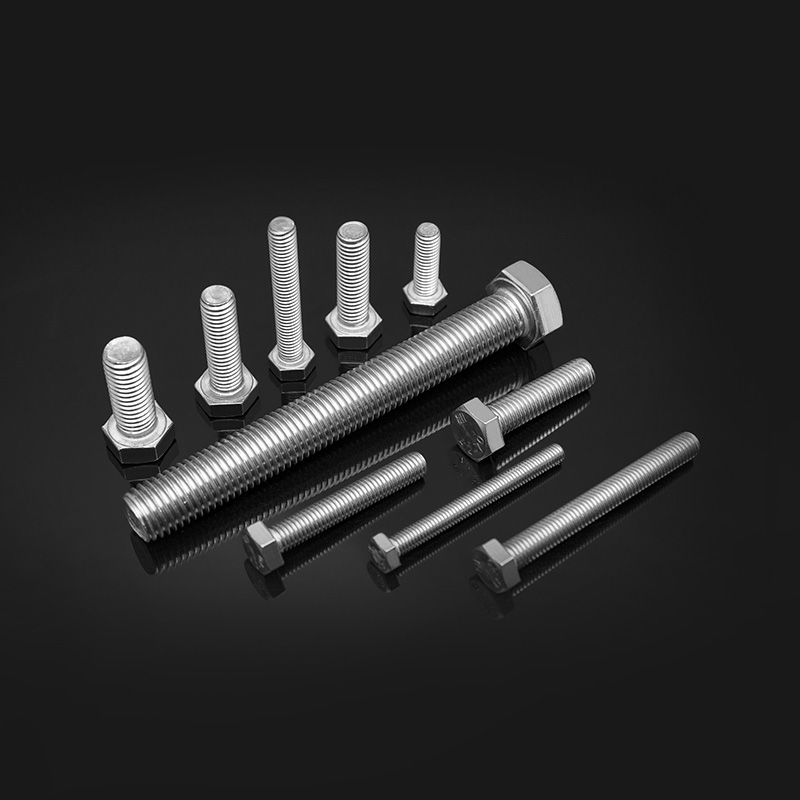 DIN 933 rustfritt stål helgjengede sekskantbolter Fullgjenget design gir sterk tilkobling for tunge applikasjoner. Kaldhodet og trådrullet i én omgang, egnet for tungt utstyr, industrimaskiner og konstruksjon. Se produkt →
En vanlig misforståelse er at rustfrie stålskruer herdes ved ovnsvarmebehandling. I virkeligheten kan austenittiske kvaliteter som 304 og 316L ikke herdes ved varmebehandling; deres styrke kommer fra kaldt arbeid indusert av trådtrekking og kald heading. En lavtemperaturbehandling kan brukes for å avlaste restspenning etter kraftig forming, og gløding kan gjenopprette duktiliteten hvis materialet har herdet for mye.
Martensittiske rustfrie stål som 410 eller 420 er forskjellige: de er herdet ved bråkjøling og herding og brukes der høyere hardhet og slitestyrke er nødvendig. For industrielle austenittiske festemidler forteller uttrykket A2-70 eller A4-80 deg allerede eiendomsklassen, som oppnås gjennom kaldbearbeiding.
Etter forming og varmebehandling rengjøres skruene for å fjerne smøremidler og metallpartikler, deretter passiveres de i et salpeter- eller sitronsyrebad. Passivering løser opp fritt jern fra overflaten og fremmer det naturlige kromoksidlaget som gir rustfritt stål dets korrosjonsbestandighet. For en lysere, jevnere overflate kan elektropolering spesifiseres.
Kvalitetskontrollen går fra den innkommende ledningen til den pakkede kartongen. I våre produksjonslinjer overvåker vi emnestørrelse, hodefylling, trådstigningsdiameter, hardhet og visuell overflatetilstand. Endelige tilfeldige prøver testes til gjeldende standard. Tabellen nedenfor oppsummerer vanlige kontroller.
| Sjekk | Hva den bekrefter | Vanlig metode |
|---|---|---|
| Dimensjonsnøyaktighet | Hodehøyde, hodebredde, gjengestigningsdiameter | Kalipere, pluggmålere, optisk komparator |
| Mekanisk styrke | Sikkerhetsbelastning, strekkfasthet | Strekktestmaskin |
| Hardhet | Motstand mot innrykk | Vickers eller Rockwell test |
| Korrosjonsbestandighet | Motstand mot rød rust | Saltspraytest |
| Overflatekvalitet | Grader, sprekker, formmerker | Visuell inspeksjon, mikroskop, magnetisk partikkeltest |
Standarder spiller en stor rolle. ISO 3506-1 definerer egenskapsklasser for festemidler i rustfritt stål: A2-70 betyr en austenittisk 304-type feste med minimum strekkfasthet på 700 MPa, mens A4-80 refererer til en 316-type feste med 800 MPa. En ansvarlig leverandør vil merke hodet når formen tillater det, og vil gi testsertifikater støttet av sporbare poster.
Å vite hvordan skruer lages endrer måten du kjøper dem på. Kaldhodede, gjengevalsede skruer gir vanligvis bedre resultater enn kuttede eller maskinerte skruer under tretthetsbelastning, så de foretrekkes i motorer, jernbanekjøretøyer, vindturbiner og stålkonstruksjoner. Men prosessen fungerer bare bra når ledningen er ren, dysene vedlikeholdes og inspeksjonsprogrammet er ekte.
Før du legger inn en bestilling, be om materialsertifikater, eiendomsklassemerkinger, dimensjonale testrapporter og saltspraydata. Besøk fabrikken eller be om videobevis for produksjon. Slitte kaldhodede dyser kan etterlate sprekker under hodet som er usynlige for det blotte øye, og en dårlig batch kan bestå en enkel dimensjonssjekk mens den skjuler indre defekter. En pålitelig leverandør vil vise deg hvordan de kontrollerer disse risikoene.
For å definere en praktisk spesifikasjon for din applikasjon, kan du lese vår veiledning for valg av rustfrie stålbolter .
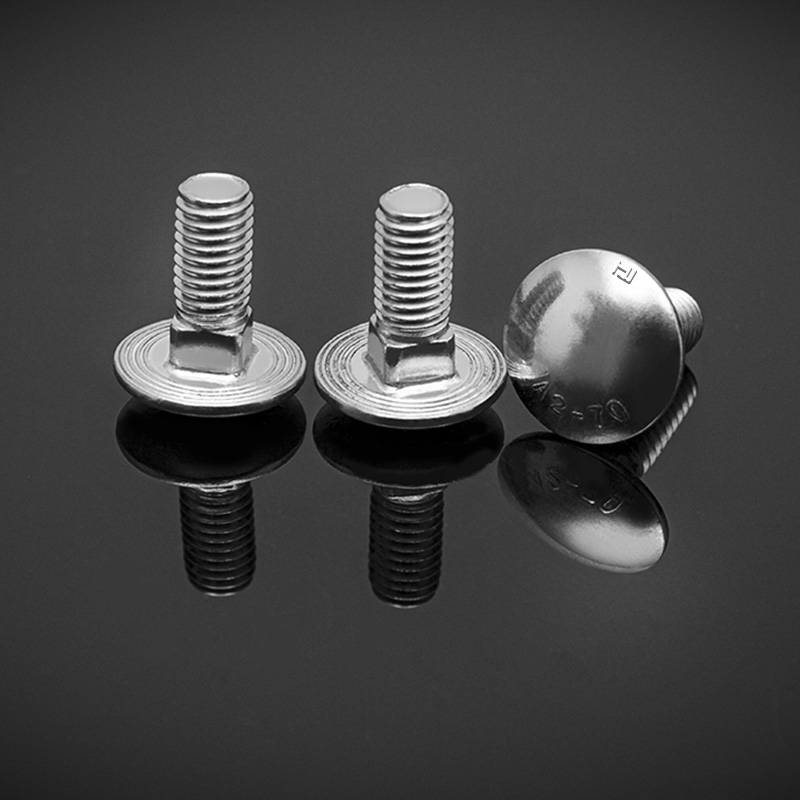
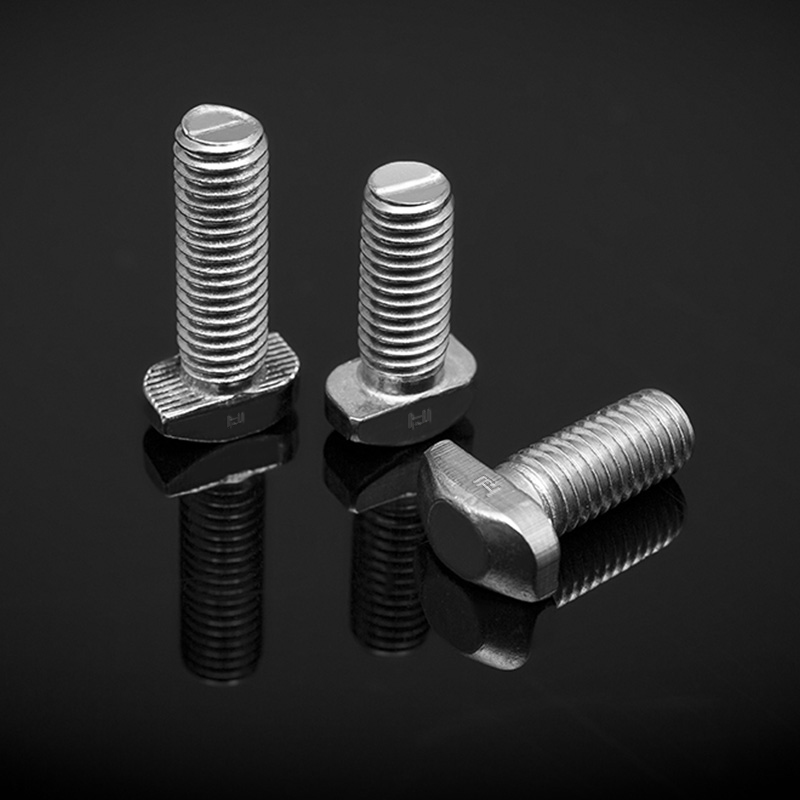
Spesielle hodeformer er også laget av samme prosess. For eksempel er et sopphode med firkantet hals kaldhodet med en firkantet krage under hodet for å hindre rotasjon i tømmer eller strukturelle forbindelser.
 DIN 603 rustfritt stål sopphode firkantet halsbolter Halvsirkulært hode med firkantet hals forhindrer rotasjon, ideelt for tømmer- og metallfuger. Kort tråd passer til mykere materialer som tre, brukt i møbler og strukturelle forbindelser. Se produkt →
Dette er den typen variasjon som beviser at en produsent forstår verktøydesign, ikke bare katalogstandarder.
Skrueproduksjon er en presisjonsdannende disiplin. Når du vet hvordan skruene er laget, kan du vurdere en leverandør ut fra kvaliteten på deres wire, tilstanden til formene deres, stabiliteten til gjengerullingen og fullstendigheten av deres inspeksjonsdata. Det er langt mer meningsfylt enn å sammenligne priser alene.
Tråd Toleranse: 6g standard DIN 13-15, DIN 13-12 Stangdiameter d d≤M20:A2-70, A4-70; M20<d≤M39:A2-50, A4-50; d≥M39:C3,C4; d<M39
See Details
Opphavsrett © Jiangsu Huajie Stainless Steel Products Co., Ltd. Alle rettigheter forbeholdt.